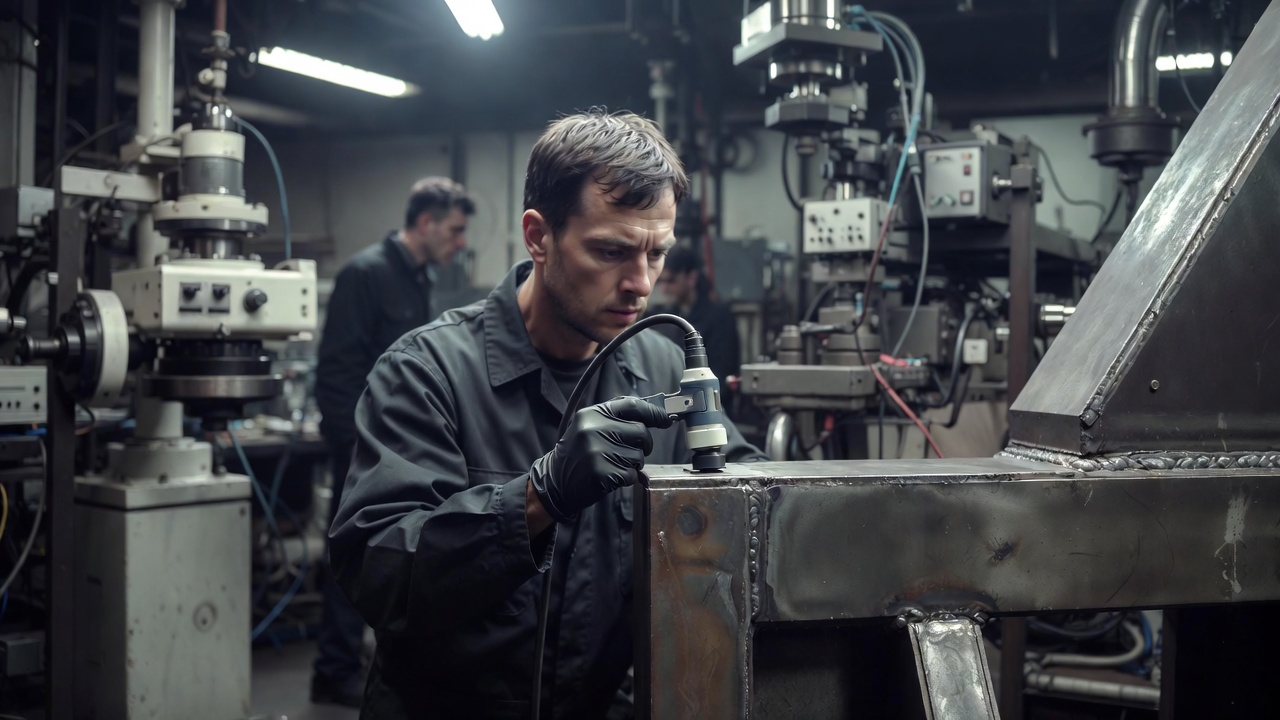
Принципы ультразвуковой дефектоскопии
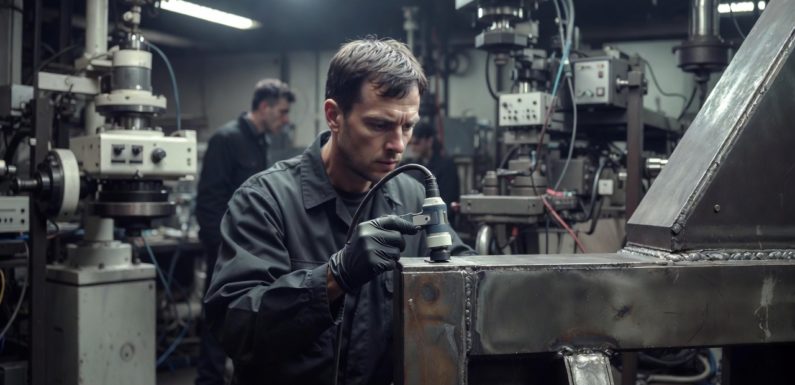
Ультразвуковая дефектоскопия основана на распространении высокочастотных ультразвуковых волн в металле. Волны проходят через материал и отражаются от границ с дефектами, изменяя как амплитуду, так и время пролета сигнала. По времени пролета и величине отражения оценивают глубину и характер дефекта, используя известную скорость распространения в металле https://stech.by/ispytaniya/laboratoriya-diagnostiki/ultrazvukovaya-defektoskopiya/. Влияют на сигнал геометрия изделия, состояние поверхности и коэффициент затухания материала.
Металл и изделия из него могут содержать трещины, поры, включения и волнистость, что влияет на прочность изделия. Энергия волны затухает при прохождении, а неоднородности геометрии создают дополнительные эхо. Подготовка поверхности, выбор режимов контроля и режимы регистрации позволяют фиксировать как локальные дефекты, так и толщину конструкций, оценивая соответствие требованиям по прочности и надёжности.
Принцип работы ультразвуковых волн
Ультразвуковые волны создаются инструментами через контакт или immersion-заполнители, затем передаются в метал и отражаются от границ. В зависимости от задачи используются волны продольного или поперечного режимов, что влияет на чувствительность к различным видам дефектов. Скорость распространения в стали ориентировочно составляет около 5900 м/с, что позволяет точно определить глубину по времени пролета.
Методы регистрации сигналов и обработки
Основные режимы регистрации включают pulse-echo и through-transmission. В первом случае один преобразователь выполняет функции источника и приемника, во втором — задействуются две группы преобразователей. Результаты представляются в виде A-scan (одномерная кривая сигнала), B-scan (площадная карта по линии) и, при необходимости, C-scan(плоская карта поперечного сечения). Обработку сигнала осуществляют путем огибания шумов, коррекции затухания, фильтрации и выделения эхо от предполагаемого дефекта.
Контроль металла и подготовки
Подготовка поверхности, калибровка и выбор режимов
- Очистка поверхности от загрязнений и оксидной пленки.
- Удаление ржавчины и краски для улучшения контакта и передачи энергии.
- Выбор типа зонда и типа контакта (контактный или безконтактный), а также среды для контакта.
- Определение режима регистрации: pulse-echo для локальных дефектов и измерения толщины, through-transmission для проверки непрерывности материала.
Контроль требует согласованной калибровки и правильной интерпретации сигналов, поскольку эхо может формироваться как от дефекта, так и от геометрических особенностей.
Оценка дефектов и их влияние на прочность
Оценка дефекта основывается на величине эха и ее соотношении с эталонами, а также на положении дефекта относительно геометрии изделия. Размер дефекта может быть скорректирован с учётом кривизны поверхности и угла вставки зонда. Влияние дефекта на прочность оценивают через расчет лигирующего металла вокруг дефекта и предполагаемую ликвидируемость дефекта без снижения несущей способности конструкции.
| Параметр | Значение | Примечания |
|---|---|---|
| Частота ультразвука | 0,5–20 МГц | зависит от целей контроля и свойств материала |
| Скорость распространения в стали | ≈ 5900 м/с | непосредственно влияет на расчёт глубины |
| Глубина обнаружения (мертвая зона) | 0,5–4 мм | зависит от типа зонда и контакта |
| Методы регистрации | pulse-echo; через-передача | разные режимы применяются по задачам |
Контроль сварных швов
Типичные дефекты сварочных соединений
В сварных соединениях встречаются трещины различной направленности, поры, неплавления, включения инородных частиц, волнистость сварного шва и раковины внутри шва. Эти дефекты влияют на прочность и стойкость к усталости. Особое внимание уделяют положение дефекта относительно зоны корня и зоны расплава, а также его размеру в виде поперечного или продольного пролёта эхо.
Методы обнаружения и верификации дефектов
Обнаружение дефектов в сварке выполняется с использованием угловых и контактных зондов, а также многоуглового подхода с применением механизма сканирования. Верификация включает повторные пробы по разным углам, сравнение локализаций эхо и использование эталонного блока для проверки чувствительности системы. Результаты интерпретируются в зависимости от стандартов и критериев приемки.
Контроль соединений и конструкций
Требования к оборудованию и условиям контроля
Оборудование должно обеспечивать регистрацию сигналов в диапазоне частот, совместимых с требуемым разрешением. Важны калибровочные блоки, адаптеры и условия сцепления поверхности с зондом. Контроль проводится при заданной температуре и без повреждений образца, при этом соблюдаются требования к уровню шума и воспроизводимости данных.
Документация, стандарты и верификация результатов
Документация по результатам контроля оформляется в виде протокола испытаний, где фиксируются параметры методики, настройка оборудования, полученные эхо и их интерпретации, а также выводы по приемке или отклонениям. Используются общие стандарты и методики, применяемые в сфере неразрушающего контроля, с указанием объема работ, условий испытаний и методов верификации.